山口県の旭酒造。杜氏制度を廃し、データ管理で世界一を目指す挑戦。
倒産寸前からの逆転劇
獺祭を醸す旭酒造(山口県岩国市)の歴史は、華々しいものではなかった。1984年に三代目社長に就任した桜井博志氏が引き継いだのは、売上が低迷し、地ビールブームにも乗り遅れた瀕死の酒蔵だった。山間の集落・獺越に建つ小さな蔵には、杜氏の高齢化と後継者不足という、日本の酒蔵が抱える問題のすべてが凝縮されていた。
「獺祭」の名は、蔵の建つ地名「獺越」に由来する。カワウソが獲った魚を岸辺に並べる様子を「獺祭」と呼び、転じて、詩文を作る際に多くの書物を広げることを意味する——正岡子規が「獺祭書屋主人」と号したことでも知られる言葉だ。伝統の語彙に、革新の意志を重ねた命名である。
転機は1990年代。桜井氏は「量より質」への大転換を決意する。地元向けの普通酒をすべてやめ、純米大吟醸のみに特化するという前代未聞の決断だった。当時、純米大吟醸は「特別な日に飲む高級酒」であり、日常酒として生産する蔵はどこにもなかった。
クイック・スペック&2026年評価サマリー
杜氏制度の廃止 — 禁断の決断
日本酒業界に最大の衝撃を与えたのは、伝統的な杜氏(とうじ)制度の廃止だった。杜氏とは、酒造りの全工程を統括する職人のこと。数百年にわたり、日本酒造りは杜氏の経験と勘に委ねられてきた。
桜井氏は、この「属人的な技術」を「再現可能なデータ」に変換することを目指した。温度、湿度、発酵の進行状況、麹の状態——あらゆる工程を数値化し、全社員がデータに基づいて判断できるシステムを構築した。洗米の吸水率は秒単位で管理され、もろみの分析値は毎日記録される。勘を否定したのではない。勘を、誰もが検証できる数値に翻訳したのだ。本社蔵は12階建てのビルとなり、空調管理された環境で一年を通じて仕込む「四季醸造」を実現。酒造りは冬にしかできないという常識さえ、データと設備の力で過去のものにした。
批判は凄まじかった。「杜氏の魂を捨てた」「工場の酒だ」「日本酒への冒涜だ」。しかし桜井氏は揺るがなかった。「良い酒を安定して造り続けることが、本当のプロフェッショナリズムだ」と。やがて品質が証明をもたらす。データ醸造の獺祭は、鑑評会常連の名門蔵に伍する評価を獲得し、批判は沈黙へと変わっていった。
磨き二割三分 — その数字の意味
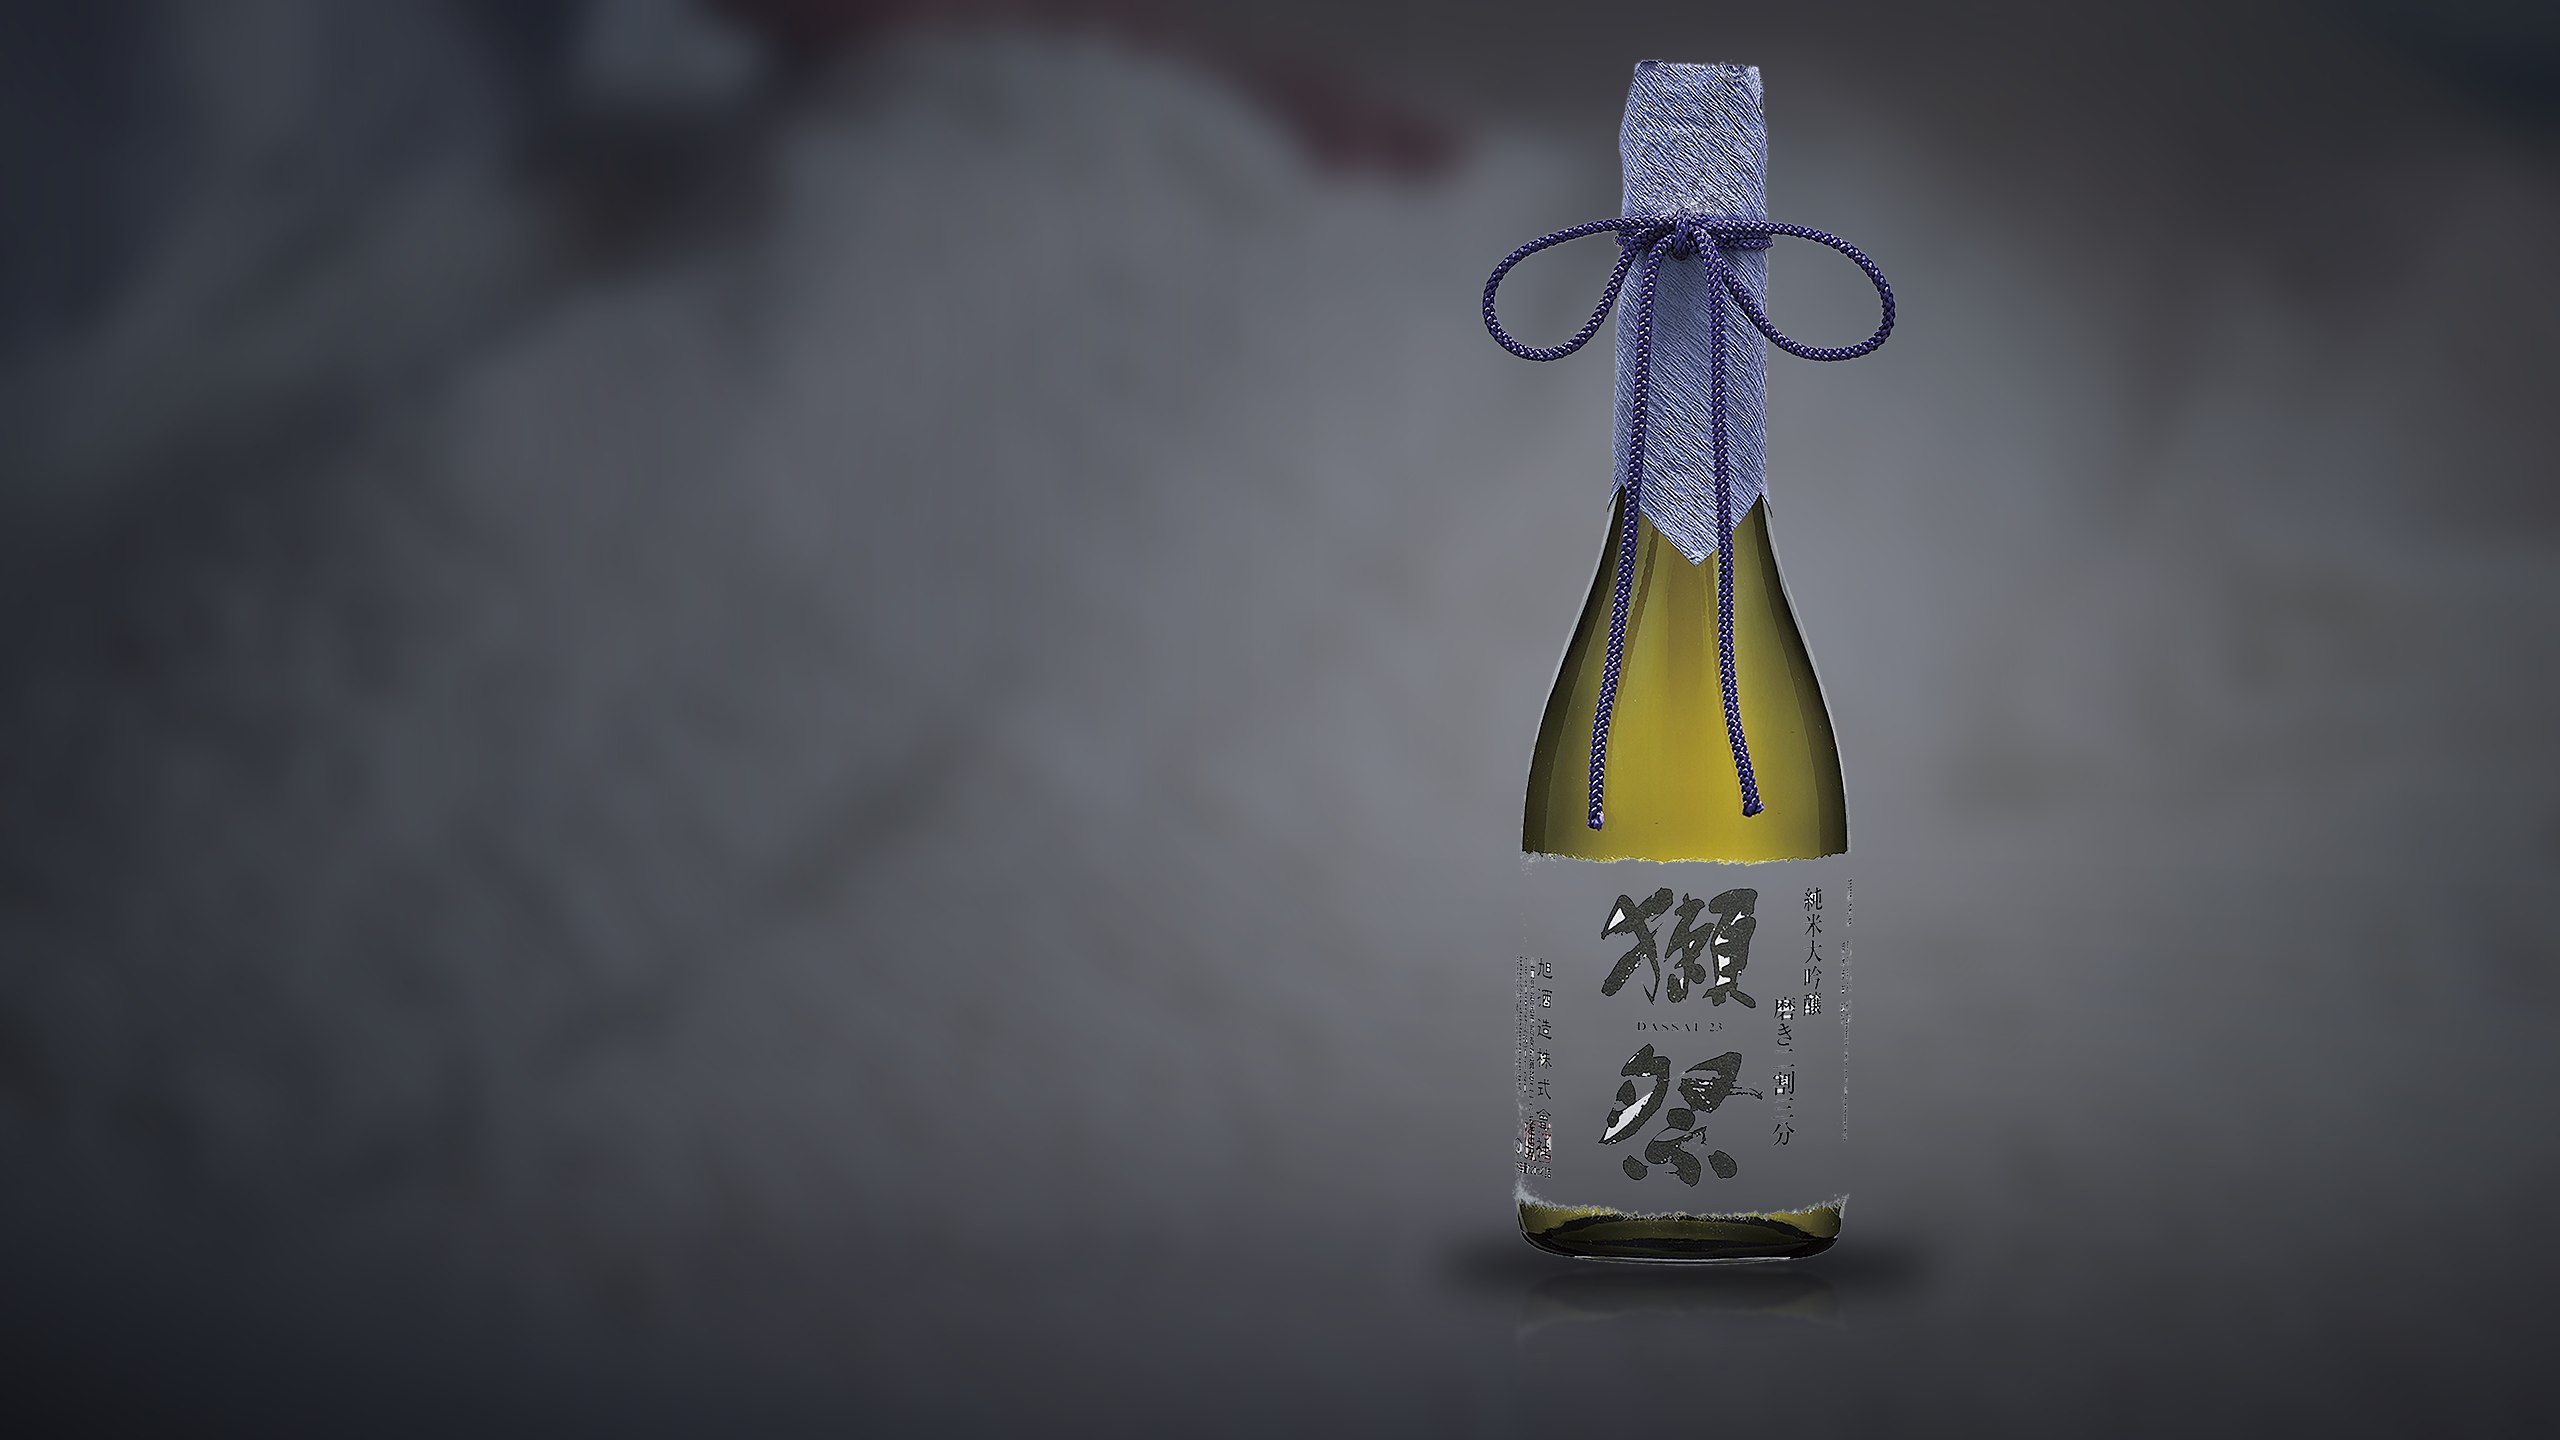
獺祭のフラッグシップ「磨き二割三分」は、山田錦を23%(つまり77%を削る)まで精米して醸される。この極端な精米は、雑味の原因となるタンパク質や脂質を徹底的に排除し、米の芯にある純粋なでんぷんだけで酒を造るということだ。精米機を数日間稼働させ続けてようやく到達する数字であり、割れやすくなった米を扱う洗米・蒸米の工程には、データと熟練の両方が要求される。
獺祭の拡大は、酒米農家の未来も変えた。最高級の山田錦を大量に必要とする旭酒造は、買い入れ価格を引き上げて栽培農家を支え、「最高を超える山田錦」を求めるコンテストまで主催する。酒蔵の革命が、田んぼの風景まで変えつつあるのだ。
結果として生まれる味わいは、圧倒的な透明感と繊細さ。洋梨、メロン、白い花のようなエレガントなアロマが広がり、余韻は絹のように滑らかだ。
さらに上位の「Beyond the Beyond」は、精米歩合非公開。数字の競争から降りるという、独自の美学を体現している。磨きの数値を競った蔵が、最後に数値を手放す——この逆説こそ、獺祭というブランドの成熟を物語る。
ニューヨーク進出と世界戦略
2018年、旭酒造はニューヨークに醸造所を開設するという大胆な一手を打った。現地の水で、現地のスタッフが、獺祭のレシピで酒を醸す。これは日本酒の「テロワール」という概念に挑戦する実験でもあった。データ化された醸造プロセスがあればこそ、海を越えても品質は再現できる——杜氏制度廃止から続く哲学の、論理的な帰結である。
2024年には「DASSAI BLUE」として、アメリカ製の獺祭が本格的に流通を開始。「青は藍より出でて藍より青し」の故事に由来するこの名前には、本家を超える酒を現地で育てるという決意が込められている。パリの星付きシェフとのコラボレーションや現地の食文化に合わせた限定酒など、挑戦は醸造の外側にも広がり、日本酒のグローバル化における最前線を走り続けている。
獺祭 磨き比較 — 45・39・23を飲み分ける
獺祭の真価は「磨きの階段」を順に登ると見えてくる。同じ山田錦・同じ造りで精米歩合だけが変わるため、磨きが味に与える影響を世界で最も分かりやすく体験できる教材でもある。
| キュヴェ名 | 特定名称・精米歩合 | 国内参考定価(720ml) | 特徴・推奨温度 |
|---|---|---|---|
| 獺祭 純米大吟醸45 | 純米大吟醸・精米45% | 約1,800円(海外では$40〜60) | フルーティで均整のとれた入門機。日常使いの最高峰。10〜12℃ |
| 獺祭 磨き三割九分 | 純米大吟醸・精米39% | 約2,600円 | 華やかさと透明感の黄金比。ギフトの定番。10〜12℃ |
| 獺祭 磨き二割三分 | 純米大吟醸・精米23% | 約5,800円(海外では$120前後) | 蜂蜜様の香りと絹の質感。獺祭の代名詞。12℃前後 |
| 獺祭 磨き その先へ | 純米大吟醸・精米非公開 | 約34,000円 | 二割三分の「その先」を問う到達点。特別な日の一本。12〜14℃ |
| DASSAI BLUE Type 23 | 純米大吟醸・精米23% | 米国流通中心($100前後) | NY州ハイドパークで醸造。現地の水が生む新しい獺祭。10〜12℃ |
開栓後の変化(Day 1 → Day 7)
購入・保管の実践アドバイス
獺祭が変えたもの
獺祭の功績は、日本酒を「特別な日の酒」から「日常の贅沢」に変えたこと。そしてデータドリブンな醸造が、伝統と矛盾しないことを証明したことにある。杜氏制度の廃止は職人の否定ではなく、技術を属人から組織へ引き継ぐ仕組みの発明だった。若い社員が数年で醸造の中核を担える環境は、後継者難に苦しむ業界全体への、ひとつの回答でもある。伝統とは守るものではなく、更新し続けるもの——獺祭の革命は、その定義の書き換えだった。
この記事に登場する酒蔵・銘柄スペック & 味のバランス
| 代表銘柄 | 酒蔵・産地 | 主力酒米・仕込み水 | 蔵元詳細を見る |
|---|---|---|---|
| 獺祭 | 獺祭 (〒742-0422 山口県岩国市周東町獺越2167-4) | 山田錦(全量山田錦使用) · 岩国市周東町・獺越の天然地下水(軟水) | 蔵元詳細を見る |
| 伊勢旭 | 旭酒造 (〒515-0303 三重県多気郡明和町山大淀3032) | 神の穂、山田錦、五百万石 · 清流・櫛田川の伏流水(軟水) | 蔵元詳細を見る |
| 名門 | 名門サカイ (〒798-0020 愛媛県宇和島市高串2-1045) | 愛媛県産松山三井・しずく媛 · 鬼ヶ城山系伏流水(軟水) | 蔵元詳細を見る |
| 未来 | 上原酒造 (〒520-1502 滋賀県高島市新旭町太田1524) | 滋賀県産渡船2号、玉栄、吟吹雪、山田錦、雄町、亀の尾 · 比良山系伏流水(針江・生水の郷と同じ水脈の自噴軟水) | 蔵元詳細を見る |
| 開花 | 第一酒造 (〒327-0031 栃木県佐野市田島町488) | 栃木県産夢ささら・とちぎ酒14・五百万石・兵庫県産山田錦 · 渡良瀬川水系・出流原弁天池湧水群と同水脈の地下伏流水(軟水) | 蔵元詳細を見る |
山口県岩国市の山奥から世界へ純米大吟醸ブームを巻き起こした、最高峰の山田錦とデータ駆動型醸造の象徴的ブランド。「磨き二割三分」に代表される白桃や洋梨のような華麗な吟醸香、シルクのように滑らかな甘みと透明感あふれる余韻は、繊細な寿司やフレンチの魚介料理、さらには世界のガストロノミーと完璧に共鳴します。
天皇に代わり伊勢神宮に仕えた斎王の宮殿「斎宮(さいくう)」の歴史が息づく三重県多気郡明和町にて明治8年(1875年)に創業した旭酒造が、清流・櫛田川の清冽な軟水伏流水と三重県産「神の穂」・山田錦・五百万石で醸す代表銘柄『伊勢旭(いせあさひ)』。伊勢湾から昇る朝日の輝きを冠した酒は、櫛田川の軟水が生むなめらかで優しい口当たりと、神の穂や山田錦のふくよかで上品な米の旨味・整った後口が調和した王道の食中酒です。伊勢湾の蛤(はまぐり)の酒蒸しや伊勢海老・鯛のお造り、松阪牛のすき焼きや斎宮ゆかりの古代米料理と格調高く寄り添います。
文禄元年創業の伝統を冠した看板銘柄。宇和島の魚介料理に合うふくよかな味わい。 愛媛県の名門サカイが名水「鬼ヶ城山系伏流水(軟水)」と愛媛県産松山三井・しずく媛を用いて丹念に醸し、料理の美味しさを引き立てる食中酒の資質・酒米由来の豊かな旨味・旨味・酸・キレの黄金バランスが美しく調和する一本に仕上げています。
無農薬・有機栽培米と天然酵母を用いて未来の自然環境と酒造りを見据えて醸された特別限定純米酒。
春の訪れや門出を祝う季節限定・祝酒シリーズ。満開の花のように明るく瑞々しい吟醸香を楽しめる。 栃木県の第一酒造が名水「渡良瀬川水系・出流原弁天池湧水群と同水脈の地下伏流水(軟水)」と栃木県産夢ささら・とちぎ酒14・五百万石・兵庫県産山田錦を用いて丹念に醸し、カルピスのような甘酸っぱい乳酸感が美しく調和する一本に仕上げています。
おすすめペアリング
厳選蔵元・氷温入荷・世界試飲会レポートを無料配信
世界100言語で読む注目銘柄とペアリング最新レポートを週1回お届け。